Ci sono tubi che tornano sul nostro banco tre volte in un anno, sempre lo stesso mezzo e sempre lo stesso attacco. Le perdite oleodinamiche ricorrenti non sono sfortuna e quasi mai dipendono dalla qualità del flessibile. Sono il segno che la causa del guasto è rimasta in macchina e che il ricambio, rifatto identico all'originale, se l'è portata dietro insieme alle misure.
Qui mettiamo in fila i cinque errori che vediamo più spesso in officina, a Villagrazia di Carini, su escavatori di cantiere, trattori e linee di produzione della Sicilia occidentale. Non serve un catalogo di numeri, serve sapere dove guardare prima di tagliare il tubo nuovo.
PERCHÉ LE PERDITE OLEODINAMICHE RICORRENTI TORNANO SULLO STESSO TUBO
Un tubo che perde sempre nello stesso punto quasi mai è un tubo scadente. È una causa rimasta a monte del pezzo sostituito, e finché resta lì il fermo macchina può ripresentarsi. La regola tedesca DGUV 113-020, per dirne una, osserva che un tubo montato attorcigliato accorcia nettamente la vita utile. Chi rifà il tubo identico all'originale rifà anche l'errore di posa.
Gli errori che generano le perdite che tornano sono cinque, e nelle prossime sezioni li smontiamo uno per uno.
- Comprare al metro e far pressare l'assieme a chi capita.
- Rifare il tubo identico a uno che era già instradato male.
- Rimontare senza toccare l'olio, lasciando in circolo il particolato che attacca la tenuta nuova, una delle sette cause più comuni di perdita oleodinamica.
- Mescolare sistemi di tenuta diversi perché tanto il filetto avvita.
- Aspettare la rottura invece di sostituire durante una fermata già programmata.
SOSTITUIRE IL TUBO SENZA RIMUOVERE LA CAUSA DELLA ROTTURA
Il primo errore arriva con la richiesta già pronta, rifammelo identico. Prima di tagliare leggiamo dove il tubo ha ceduto e in che modo, perché il punto di rottura racconta l'errore meglio di qualsiasi descrizione al telefono. Tre segni che troviamo spesso sul banco.
- Cedimento a ridosso dell'aggraffatura — la curva è cominciata troppo presto, appena fuori dalla boccola, e la zona di attacco ha lavorato sotto trazione.
- Banda stampata che gira a spirale — il tubo è stato montato torto, e la torsione fa sfregare le trecce fino al trafilamento sulla giunzione.
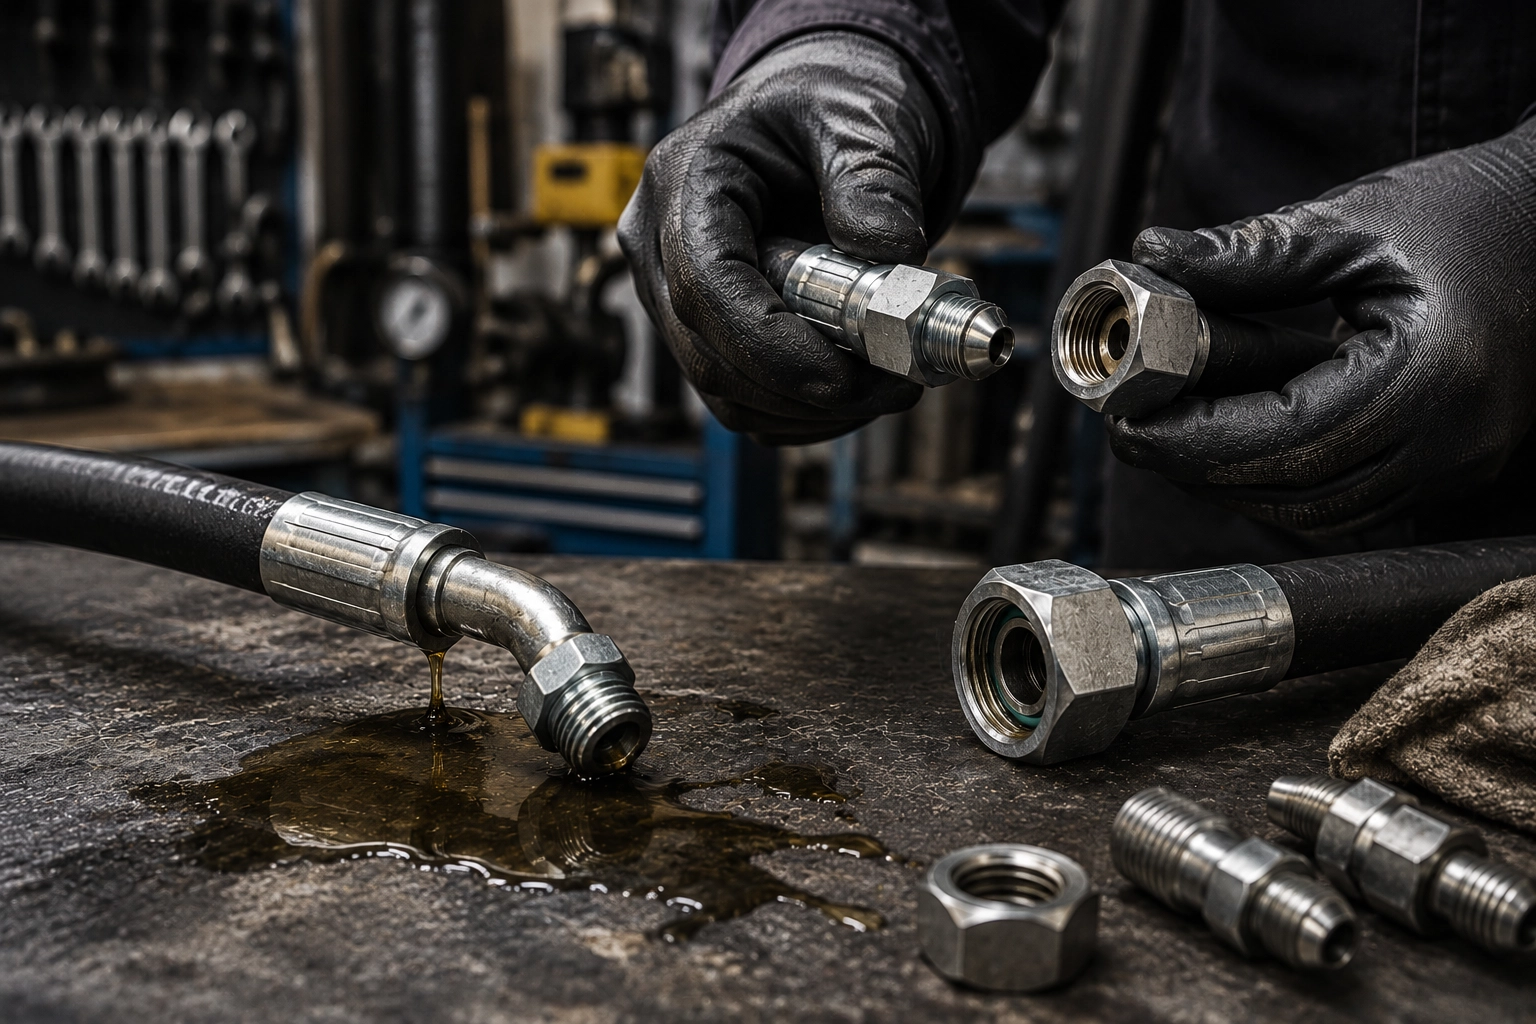
- Perdita che riparte sulla stessa sede — cono rigato, bava o sistemi di tenuta accoppiati male. La BFPA/P47 avverte che una superficie di accoppiamento danneggiata può causare perdita, in particolare sulle connessioni metallo contro metallo a cono, anche con un raccordato nuovo.
Eliminare le perdite sui tubi in alta pressione vuol dire decidere che cosa cambiare fra percorso, protezione e standard del raccordo, non soltanto il pezzo.
SBAGLIARE LO STANDARD DEL RACCORDO E FORZARE LA TENUTA
Il secondo errore arriva travestito da successo. Il raccordo avvita, la macchina riparte, poi appena sale la pressione ricomincia a trafilare. Un cono JIC a 37 gradi imboccato su una sede BSP entra perché i filetti si assomigliano, ma l'angolo di tenuta non è lo stesso e la tenuta non nasce mai. In più quel mezzo giro forzato riga la sede lato macchina, così anche il tubo successivo eredita il difetto.
Come distinguiamo le famiglie prima di montare
- JIC — cono liscio a 37 gradi, tenuta metallo contro metallo, soffre disallineamento e rigature.
- ORFS — O-ring sulla faccia frontale, perdona le micro imperfezioni dove c'è vibrazione.
- SAE ORB e BSP parallelo — filetto parallelo con O-ring in sede, la tenuta è l'anello e non il filetto.
- DIN — cono a 24 gradi con anello tagliente o testa DKO, la famiglia disciplinata da ISO 8434-1.
Fra BSP, JIC, ORFS, SAE e DIN la compatibilità si legge prima di montare, sulla guida agli standard dei raccordi e sugli errori di compatibilità fra tubo e raccordo.
STRINGERE DI PIÙ INVECE DI RIPRISTINARE LA SEDE
Quando la tenuta non arriva dalla geometria, nessuno la ottiene con la chiave. Il terzo errore ci arriva già fatto. Il raccordo gocciola, si dà mezzo giro in più, poi un altro, poi nastro e sigillante. Il serraggio oltre la coppia indicata dal costruttore non chiude niente, deforma il cono e schiaccia la guarnizione. La BFPA/P47 ricorda che quei valori di coppia sono riferiti a prodotto nuovo e asciutto, come fornito. E non si interviene mai su un raccordo con l'impianto in pressione.
Il nastro peggiora la situazione, perché immette materiale in un circuito dove la contaminazione del fluido è già indicata fra le cause principali di guasto.
L'ordine con cui lavoriamo
- Prima la sede — controllo di cono, filetto e bave, e se il cono è rovinato si ripristina, non si stringe.
- Poi lo standard — verifica che le due metà appartengano davvero alla stessa famiglia.
- Infine la coppia — il valore del costruttore, letto sulla scheda del componente, mai a sentimento.
TRASCURARE PERCORSO, RAGGIO DI CURVATURA E ABRASIONE
Il quarto errore non è nel tubo, è in dove lo abbiamo messo. Un assieme corretto, posato male, cede sempre nello stesso centimetro. La banda stampata per il lungo, la layline, lo dice a colpo d'occhio, perché se corre a spirale invece che dritta il tubo sta lavorando in torsione.
- Curva subito dietro il raccordo — la regola tecnica chiede un tratto rettilineo prima che la curva cominci, almeno 1,5 volte il diametro esterno del tubo, e la BFPA/P47 indica 25 mm oppure 1,5 × da, il maggiore dei due.
- Torsione al montaggio — si contrasta con la seconda chiave e si risolve con gomiti e raccordi girevoli, montando per primo il lato con la curva già formata.
- Lunghezza senza margine — in pressione l'assieme si accorcia o si allunga, con variazioni tipiche che la BFPA/P47 colloca fra +2% e −4%, e un tubo teso tira sul raccordo a ogni ciclo.
- Abrasione — mandata e ritorno incrociati si consumano a vicenda, e la spirale antiabrasione protegge dallo sfregamento ma non è un antipiega.
Il raggio minimo non è un numero unico, cambia con tipo e diametro nominale e va letto sulla scheda del prodotto installato, mai stimato a occhio in cantiere. Per lo stesso motivo chiediamo la foto del percorso montato e non solo del tubo staccato, così il punto che consuma lo troviamo noi.
SCEGLIERE UN TUBO NON ADATTO A PRESSIONE, FLUIDO E TEMPERATURA
Il quinto errore si commette al banco, in buona fede. Arriva il tubo guasto, si misurano diametro e lunghezza, si rifà identico. Ma un ricambio per l'alta pressione si sceglie su quattro variabili, non su due.
- Picchi di pressione — conta il transitorio, non solo la pressione a regime, e molti manometri comuni non mostrano impulsi e colpi. I tubi che sbattono sono l'indizio dal campo.
- Anello debole — la pressione massima di esercizio dell'assieme è la più bassa fra quella del tubo e quella dell'estremità di connessione, adattatori compresi, e un raccordo sbagliato declassa un tubo giusto.
- Fluido e temperatura — le tabelle di compatibilità dei cataloghi sono riferite a una temperatura di prova e cambiano fuori da quel valore. Vanno pesate temperatura del fluido e dell'ambiente, fonti di calore vicine al percorso comprese.
- Famiglie normative — le norme di prodotto EN 853 ed EN 856 disciplinano i tubi flessibili per oleodinamica. Quale norma, quale classe e quali valori di raggio e pressione valgano per il tubo installato si leggono sulla scheda e restano da confermare caso per caso.
Un tubo sottodimensionato scalda e invecchia prima, e il trafilamento che ne nasce resta invisibile finché non diventa fermo macchina.
IL METODO CON CUI ELIMINIAMO LE PERDITE RICORRENTI
Messi in fila i cinque errori, resta la domanda pratica, come si evita di ripeterli. Il nostro lavoro parte prima della pressa, dall'intake via WhatsApp. Ci mandi le foto del tubo montato e delle due estremità insieme alle misure, e lo standard del raccordo lo identifichiamo noi, senza farti indovinare fra BSP, JIC e ORFS.
DALLE FOTO ALLA CAUSA, NON SOLO AL RICAMBIO
Nelle foto leggiamo quello che il tubo racconta. Una layline che gira a spirale dice torsione al montaggio, una curva che parte subito dietro la boccola dice raggio violato, una copertura consumata su un fianco solo dice sfregamento contro un altro tubo o contro una parte fissa. Sono indizi che spostano la riparazione dal ricambio alla causa, ed è questo a rompere il ciclo.
LAVORAZIONE CONTROLLATA E CONSEGNA
Nel nostro reparto di Villagrazia di Carini l'assieme si confeziona con la matrice corrispondente a tubo e boccola, con taglio pulito ed estremità tappate fino al montaggio, perché la particella entrata durante la riparazione attacca la tenuta successiva. Prova, collaudo interno e tracciabilità della lavorazione restano da concordare caso per caso. Con l'assortimento che teniamo in officina, la cui disponibilità va verificata di volta in volta, gestiamo le urgenze di Palermo, Trapani, Carini e Custonaci, in orario di apertura, con materiali a stock e richiesta completa di foto e misure.
DOMANDE FREQUENTI SULLE PERDITE CHE TORNANO
COME FACCIO A CAPIRE DA DOVE PERDE SE NON VEDO IL GETTO?
Mai passando la mano lungo il tubo. Un foro invisibile in pressione proietta un getto sottile capace di penetrare la pelle e di provocare lesioni da iniezione, che sono un'urgenza medica anche quando la ferita d'ingresso sembra insignificante. Si scarica la pressione, si pulisce la zona e si intercetta il trafilamento con un cartone o un pezzo di legno, tenendo le mani lontane.it/perdita-oleodinamica-nascosta-come-trovarla/">come individuare una perdita nascosta.
UN TUBO CHE PERDE SI PUÒ RIPARARE O VA RIFATTO?
Va rifatto. Un flessibile con copertura tagliata, rinforzo a vista, boccola corrosa o trafilamento sull'aggraffatura non si recupera con fascette, nastri o sigillanti, e ogni tentativo intermedio sposta solo il fermo macchina più avanti. Lo rifacciamo su misura scegliendo tubo e raccordo accoppiati fra loro.
COME CAPISCO CHE UN TUBO VA SOSTITUITO PRIMA CHE CEDA?
I segnali si leggono anche a impianto fermo. Copertura consumata fino al rinforzo, perché quando la treccia si vede la rottura è già in arrivo. Trafilamento sull'aggraffatura, tubo che migra fuori dalla boccola, boccola corrosa o raccordo deformato, anche senza perdita visibile. Gomma indurita, screpolata o rigonfia, con zone molli o appiccicose che indicano incompatibilità con il fluido o calore. Marcatura illeggibile o assente, perché senza riferimenti e data non si sa se è sempre lo stesso tubo a cedere.
OGNI QUANTO VANNO SOSTITUITI I TUBI FLESSIBILI OLEODINAMICI?
Non esiste una scadenza fissata dalla legge italiana. Le regole tedesche DGUV 113-020, su base DIN 20066, indicano valori di riferimento raccomandati, sei anni di vita complessiva comprensivi di massimo due anni di stoccaggio in condizioni normali e due anni di solo esercizio quando i requisiti sono aumentati, con ispezione a dodici o a sei mesi. Restano raccomandazioni, subordinate alle indicazioni del costruttore della macchina e alla valutazione dei rischi del datore di lavoro.
LE PERDITE TORNANO PERCHÉ LA MACCHINA È VECCHIA?
Quasi mai. Vediamo tubi nuovi cedere in poche settimane su mezzi recenti e tubi montati bene durare anni su macchine con molte ore alle spalle. A pesare sono la scelta del componente, la posa, la torsione e lo stato del fluido, non l'anagrafica del mezzo.
RISOLVIAMO INSIEME IL TUO PROBLEMA
Quando un tubo torna a perdere sullo stesso attacco non chiedo che modello era. Chiedo una foto del pezzo montato, una delle due estremità e le misure.
Prima di rifare il ricambio guardiamo che cosa lo ha rotto. Se la causa resta in macchina fra due mesi ci risentiamo per lo stesso motivo, e il tubo nuovo non c'entra niente.
Mandami quelle foto su WhatsApp e ti dico che cosa serve e in che tempi possiamo farlo, in orario di apertura, con materiali a stock e la richiesta completa.
Angelo — Officina TuboFlex
I dati riportati in questo articolo sono indicativi e possono essere soggetti a modifiche senza preavviso in ottica di miglioramento continuo del prodotto. L'azienda non si assume responsabilità per eventuali errori o inesattezze.